0.017mm加工公差薄壁小件 CNC车铣精密制造与零部件销售全解析
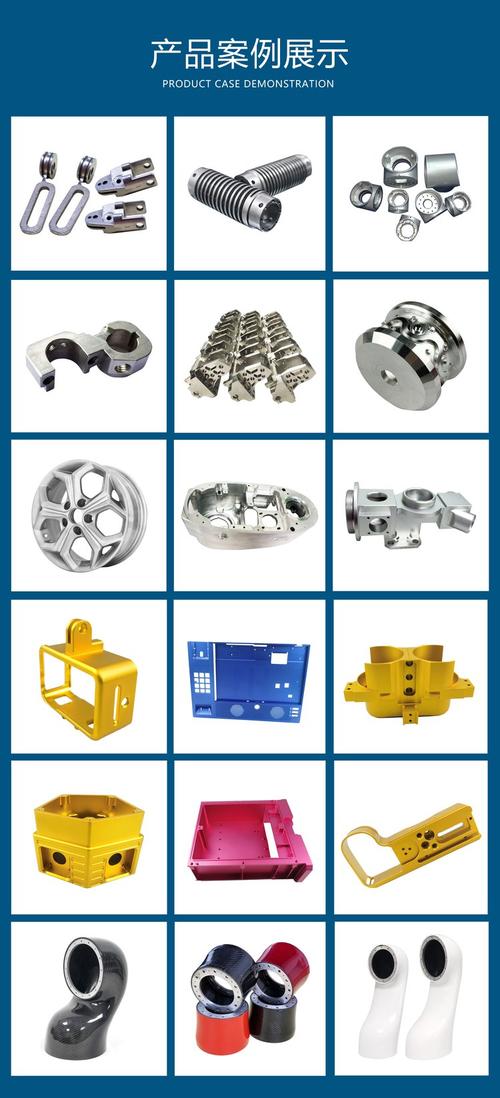
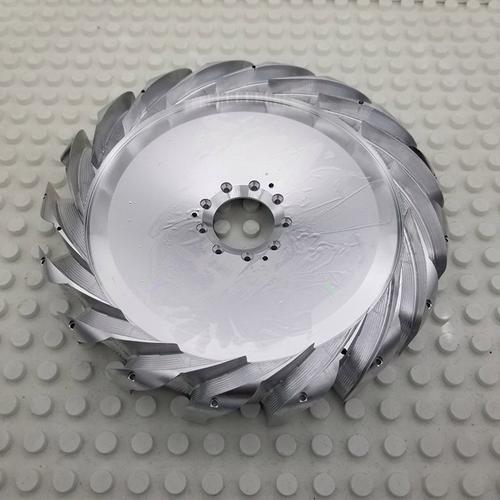
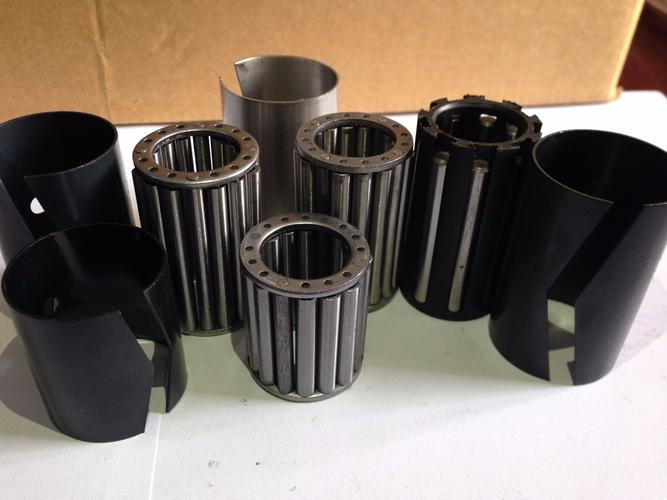
在精密制造领域,0.017mm的加工公差(相当于IT7级精度)与薄壁小件结构的结合,对CNC车铣复合加工提出了极高要求。这类零件常见于航空航天、医疗器械、精密仪器及电子通讯等行业,其制造水平直接关系到整机性能与可靠性。\n\n一、薄壁小件产品的核心特点\n\n薄壁小件通常指壁厚在0.1~1mm之间、外形尺寸较小的零件,具有以下显著特点:\n\n1. 刚性差、易变形:切削力、夹紧力甚至残余应力都可能导致工件变形超差;\n2. 结构紧凑、功能集成:常包含异形曲面、微孔、薄筋等特征,需多工序复合完成;\n3. 精度一致性要求高:批量生产中需保证尺寸稳定性,0.017mm公差意味着必须严格控制热变形与振动;\n4. 材料多样性:不锈钢、铝合金、钛合金、铜合金等均有应用,对刀具与参数提出差异化需求。\n\n二、CNC精密加工制造工艺要点\n\n针对0.017mm公差薄壁小件,车铣复合加工需从工艺链全流程进行管控:\n\n1. 工艺方案设计:CAE仿真分析辅助制定装夹方案,优先采用「先面后孔、先粗后精、基准统一」原则,减少装夹次数;\n2. 高性能CNC车铣复合中心:选用高刚性、高转速(≥12000rpm)设备,配备C轴和Y轴,一次装夹完成车、铣、钻、攻等多工序;\n3. 刀具与切削参数:采用小刃口钝化刀具、微笑砂轮,配合高速切削(HSM)或超声振动辅助加工,降低切削力;冷却液精准喷射;\n4. 装夹与夹具:使用 vacuum clamp、或者量身定制的low-melt合金夹具、分体式软爪,实现均匀夹紧且增大接触面积;\n5. 在线测量与补偿:集成测头,实时检测关键尺寸(壁厚、椭圆度),反馈补偿刀具磨损和热漂移;\n6. 温度控制与时效处理:粗加工后安排去应力退火,精加工在恒温车间(20±1℃) 进行,粗/精加工主轴转速误差控制在±0.5%。\n\n以典型铝合金薄壁连接件(壁厚0.6mm、外形ø35mm)为例:工艺流程粗车→精车内外圆→铣槽、钻微孔→精铣端面→工序间去应力 ,切入重点就是让Ø15的先刀位置在3个小时以锟。\n\n三、零部件销售环节服务要点清单\n\n1. 售前技术支持:协助客户 0.017mm^± 公差DPPM合理性升级,交付质量控制计划(外观 P纸/ C油封 修渗淋\
如若转载,请注明出处:http://www.rqtmd.com/product/6.html
更新时间:2026-10-26 06:36:52